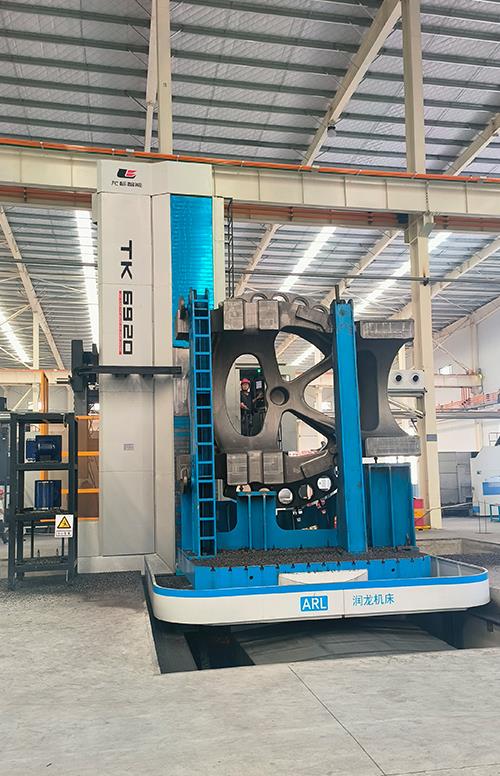
大型镗铣床的数控回转工作台(B轴)用于工件多面体的分度加工,其定位精度和重复定位精度直接决定箱体类零件孔系间的同轴度、垂直度和位置精度。对于汽车发动机缸体、减速器壳体、液压阀体等典型零件,B轴定位精度要求在±3角秒以内,重复定位精度±2角秒,夹紧状态下工作台微位移小于0.002mm。传统蜗轮蜗杆传动因存在反向间隙(10-20角秒)和磨损,精度难以保证;力矩电机直驱技术(配合高分辨率圆光栅)从根本上消除机械间隙,定位精度可达±2角秒,重复定位精度±1角秒,已成为高端镗铣床的标准配置。
力矩电机直驱工作台由力矩电机(额定扭矩500-3000N·m,峰值扭矩可达额定扭矩的2-3倍)直接驱动,无传动链,响应速度快(加速时间0.1-0.3秒)。圆光栅(分辨率0.0001°,精度±1角秒,栅距20μm)安装在工作台中心,直接反馈实际转角位置,与电机编码器形成全闭环控制。力矩电机采用水冷(冷却水流量5-10L/min,温度控制±0.5℃),防止电机发热传导至工作台。某镗铣床采用直驱B轴后,分度时间从传统蜗轮蜗杆的3秒缩短至0.8秒,定位精度从±5角秒提升至±2角秒,加工变速箱壳体时各档轴承孔同轴度从0.015mm降至0.006mm,达到设计图纸要求。
夹紧机构是保证重切削稳定性的关键。液压夹紧装置(工作压力6-8MPa)在分度完成后动作,采用环形活塞或多点夹紧(4-8个夹紧点均匀分布),夹紧力一般为工作台最大承载的1.5-2倍(承载10吨的工作台,夹紧力≥15-20kN)。夹紧元件采用铜基或树脂基摩擦片(摩擦系数0.12-0.15),摩擦片磨损厚度超过初始厚度1/3时应更换(一般寿命2-3年)。夹紧力检测方法:通过液压压力传感器监测夹紧油压,压力低于设定值(6-8MPa)时系统报警并禁止切削;也可用专用测力计在工作台四角施加拉力,测量夹紧状态下的微位移(应<0.002mm)。夹紧响应时间≤0.5秒,松开时间≤0.3秒。某镗铣床在铣削铸铁箱体时因夹紧压力不足(仅4.5MPa,标准7.5MPa),工作台发生0.005mm微动,导致加工面出现振纹,表面粗糙度从Ra0.8μm升至Ra1.6μm。调整液压系统压力至7.5MPa并更换磨损摩擦片后,振纹消除,表面粗糙度恢复至Ra0.6μm。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN