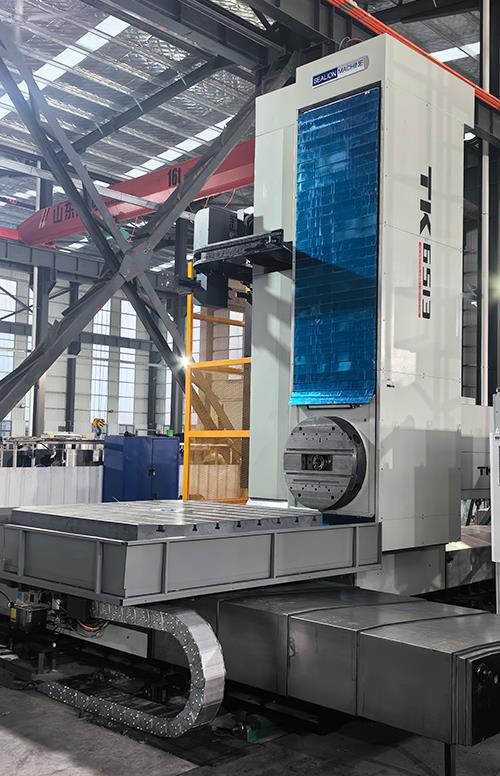
数控落地镗铣床和刨台镗铣床的滑枕(W轴)在伸出加工时,由于自身重力及主轴箱重量会产生下垂挠度,导致镗杆中心线与工作台不平行,直接影响深孔加工的同轴度和孔系位置精度。滑枕伸出长度越长,下垂量越大,通常与伸出长度的三次方成正比。以300×300mm截面滑枕伸出1.5m为例,自重下垂可达0.05mm以上,对于精密箱体加工而言已属于不可忽视的系统误差。
为抵消滑枕下垂变形,现代大型镗铣床普遍采用液压平衡补偿系统。该系统在滑枕前端下方安装液压油缸,通过光栅尺实时反馈滑枕伸出长度,控制系统按预设补偿曲线调节油缸压力,产生与伸出量成正比的向上推力。补偿精度可达0.002mm/m。液压系统采用蓄能器保压和比例伺服阀控制,响应时间≤50ms,适应快速移动时的动态补偿需求。部分高端机型还配置双液压缸对称布置,消除侧向力矩对滑枕扭曲的影响。
实际应用中,某重型镗铣床加工长轴类零件,滑枕伸出1.2m时未补偿状态下镗孔圆柱度0.03mm;启用液压补偿系统后,圆柱度降至0.008mm,合格率大幅提升。液压系统的日常维护要点包括:每季度检查液压油缸密封件有无渗漏;每半年检测蓄能器氮气压力(应保持在设计值的±5%);每年校准补偿曲线,使用激光干涉仪测量不同伸出长度下的实际下垂量,与设定值比对修正。对于长期高负荷运行的设备,建议每两年更换液压油并清洗滤芯,保证油液清洁度在NAS 9级以内,防止伺服阀卡滞影响补偿精度。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN